MEWOOD / JOURNAL
جلوگیری از لبپریدگی MDF در CNC؛ راهنمای عیبیابی
این مقاله به بررسی روشهای جلوگیری از لبپریدگی MDF هنگام کار با دستگاه CNC میپردازد و راهنماییهای کاربردی برای عیبیابی و رفع مشکلات رایج در این حوزه ارائه میدهد تا کیفیت برشها افزایش یابد و هزینههای تعمیر کاهش یابد.
تولید و CNC • MEWOOD
جلوگیری از لبپریدگی MDF در CNC؛ از انتخاب ورق تا تنظیم ابزار
دلایل لبپریدگی MDF در CNC را بررسی کنید و با تنظیم ابزار، پیشروی و وکیوم کیفیت لبه را افزایش دهید.
کلمه کلیدی:
جلوگیری از لبپریدگی MDF
مخاطب:
متخصصان صنعت چوب و MDF
اسلاگ:
prevent-mdf-chipping-cnc
تصویر اختصاصی مقاله MEWOOD
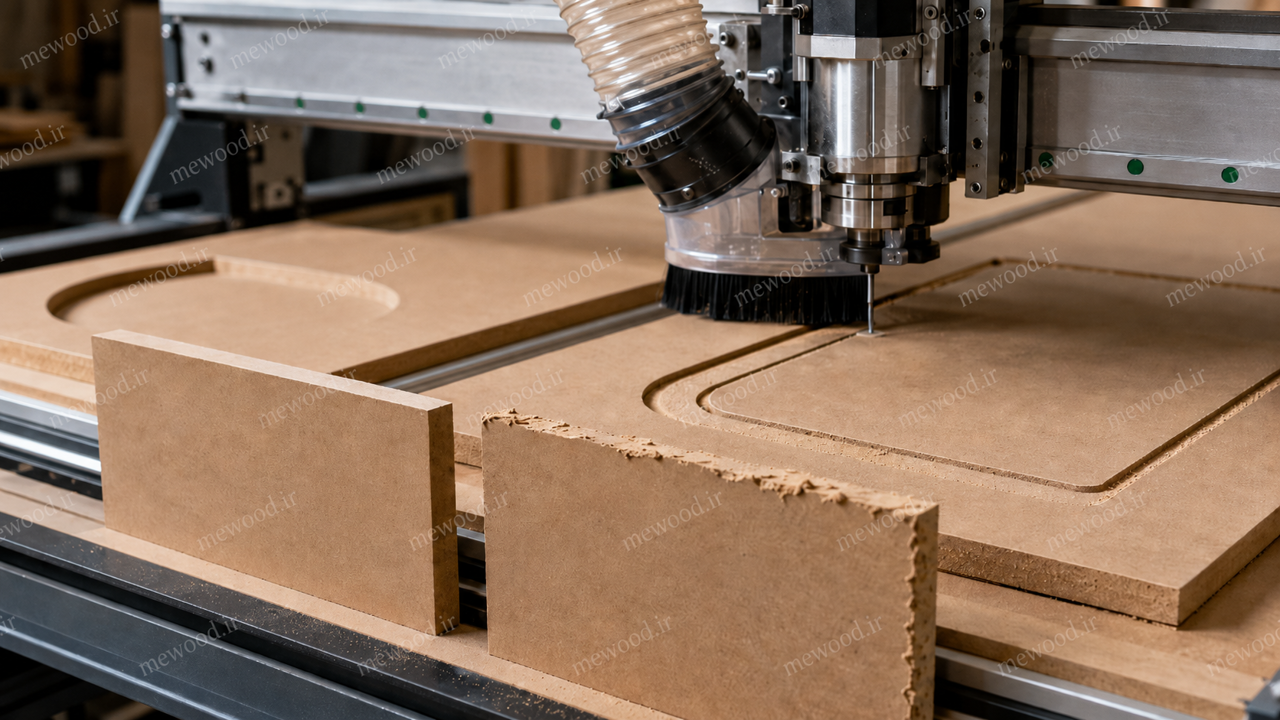
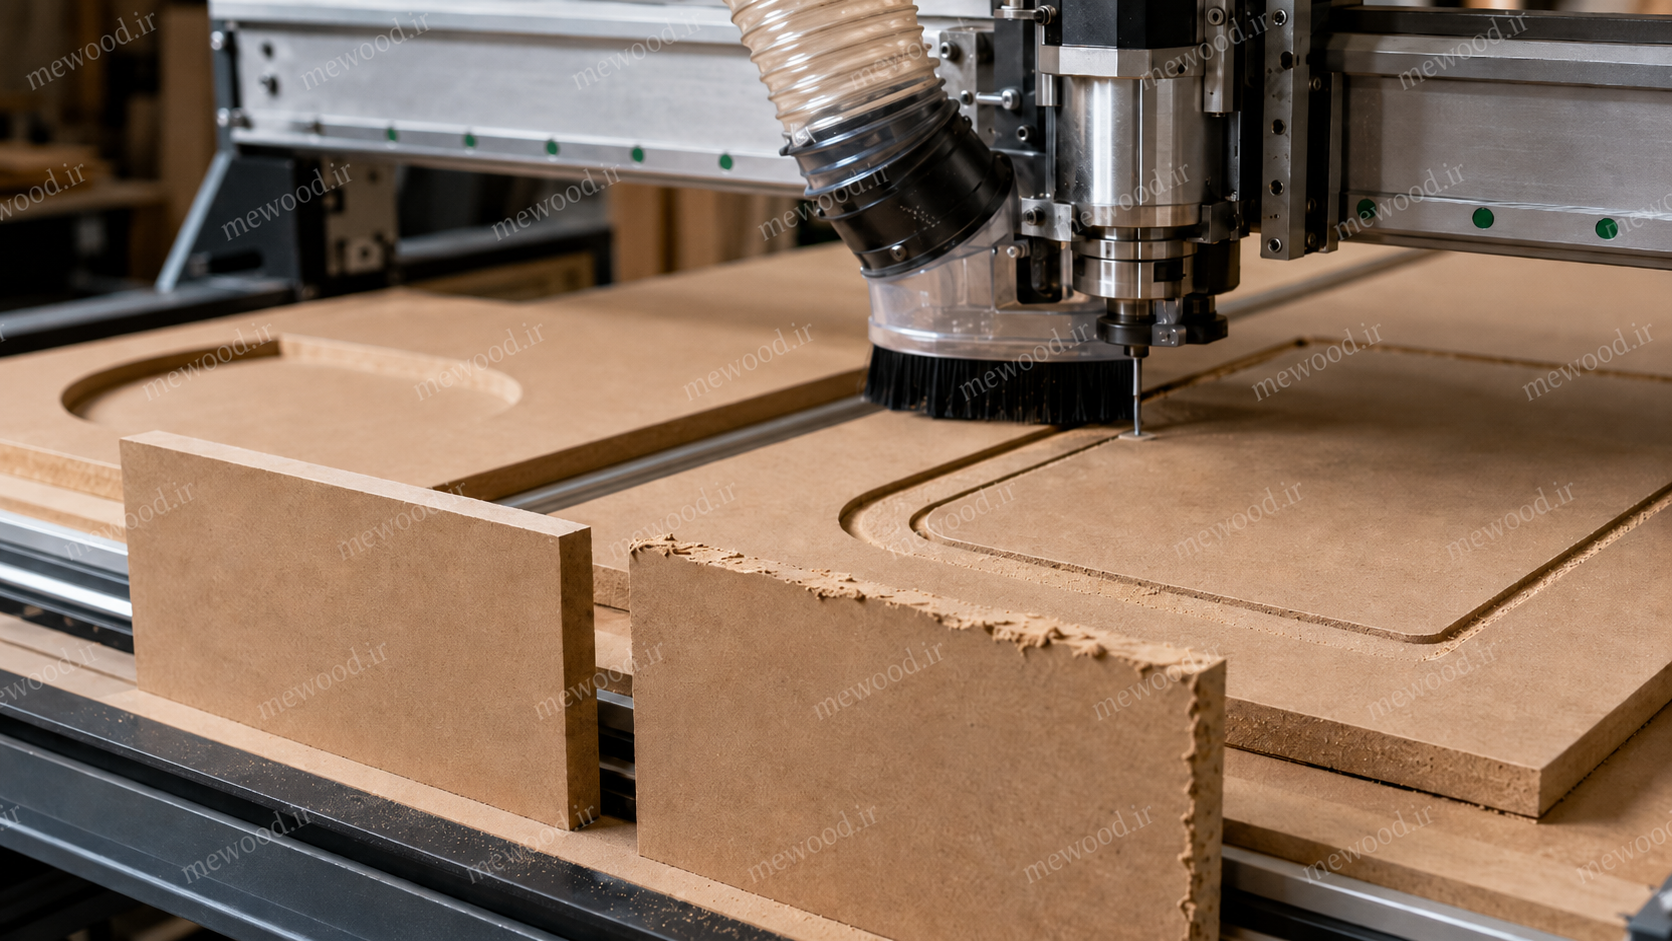
لبپریدگی، پرزدارشدن لبه، شکست روکش و کیفیت نامناسب شیار از رایجترین مشکلات ماشینکاری MDF هستند. نسبتدادن همه این عیوب به کیفیت ورق اشتباه است؛ ابزار، دور اسپیندل، پیشروی، عمق پاس، مکش، اسپیلبورد و مهار قطعه نیز مؤثرند.
ابتدا نوع عیب را تشخیص دهید
- شکست روکش سطح بالا یا پایین
- پرزدارشدن مغزی
- سوختگی لبه
- موجدارشدن خط برش
- خردشدن گوشهها
- پله میان پاسها
هر عیب علت متفاوتی دارد؛ بنابراین پیش از تغییر پارامترها، محل و شکل دقیق مشکل ثبت شود.
کیفیت MDF و ساختار ورق
MDF مناسب ابزارزنی باید ساختار نسبتاً یکنواخت، سطح آرام، دانسیته کافی و پایداری لبه داشته باشد. رطوبت، تابیدگی، شرایط انبارش و یکنواختی چگالی در ضخامت باید کنترل شوند.
انتخاب ابزار
برای صفحات روکشدار، هندسه ابزار باید شکست روکش در دو سطح را کنترل کند. ابزارهای کاربیدی هزینه اولیه کمتری دارند و برای تیراژ محدود مناسباند. ابزار PCD در مواد ساینده عمر بیشتری دارد، اما هزینه و تیزکاری تخصصیتری نیاز دارد.
دور، پیشروی و بار براده
دور بالاتر همیشه به معنی کیفیت بهتر نیست. پیشروی بسیار کم باعث مالش، گرما و سوختگی میشود؛ پیشروی بیشازحد نیز بار براده و لرزش را افزایش میدهد. نقطه شروع باید محدوده پیشنهادی سازنده همان ابزار باشد.
عمق پاس و پاس پرداخت
عمق زیاد میتواند باعث انحراف ابزار، لرزش و شکست گوشه شود. در ابزارزنی عمیق، چند پاس کنترلشده و یک پاس نهایی با باربرداری یکنواخت معمولاً کیفیت بهتری ایجاد میکند.
کیفیت نهایی حاصل هماهنگی متریال، ابزار، پارامتر و مهار است.
اسپیلبورد و وکیوم
- اسپیلبورد باید کاملاً مسطح باشد.
- نشتی اطراف میز کنترل شود.
- قطعات کوچک با پل یا روش مناسب مهار شوند.
- فیلترها و پمپ وکیوم بررسی شوند.
- تابیدگی ورق پیش از برش کنترل شود.
مکش گردوغبار
گردوغبار باقیمانده در مسیر برش باعث افزایش گرما و بازبرش ذرات میشود. وضعیت نازل، فیلتر، کیسه و دبی سیستم مکش باید بخشی از برنامه نگهداری باشد.
جدول عیبیابی
عیب | علت محتمل | اقدام پیشنهادی |
|---|---|---|
شکست سطح بالا | هندسه نامناسب یا ابزار کند | بررسی ابزار و جهت نیرو |
شکست سطح پایین | اسپیلبورد خراب | کفتراشی و کنترل وکیوم |
پرز لبه خام | MDF نامناسب یا تیغه کند | ورق مناسب و پاس پرداخت |
سوختگی | پیشروی کم یا مکش ضعیف | اصلاح بار براده و مکش |
موج روی لبه | لرزش یا بیرونزدگی ابزار | کنترل کولت و کاهش بیرونزدگی |
جابهجایی قطعه | وکیوم ناکافی | اصلاح مهار و مسیر برش |
چکلیست روزانه اپراتور
- تمیزی کولت و مهره
- ثبت زمان کار ابزار
- کنترل صدای غیرعادی
- بررسی مکش و اسپیلبورد
- اندازهگیری قطر واقعی ابزار پس از تیزکاری
- کنترل بیرونزدگی ابزار
- تست روی قطعه نمونه
- ثبت دور و پیشروی موفق
اصل مهم در عیبیابی
در هر آزمون فقط یک متغیر را تغییر دهید و نتیجه را از نظر لبپریدگی، زبری، صدا، دما و عمر ابزار ثبت کنید.
پرسشهای متداول
آیا دور بالاتر همیشه لبه بهتری میدهد؟
خیر. دور باید با پیشروی، تعداد تیغه و بار براده متناسب باشد.
کاربید بهتر است یا PCD؟
به تیراژ، نوع ورق و کیفیت موردنیاز بستگی دارد. PCD معمولاً عمر بیشتری دارد.
چرا فقط روی ورق میپرد؟
ممکن است هندسه ابزار فشار نامناسبی به سطح بالا وارد کند یا ابزار کند شده باشد.
چرا پس از تیزکاری ابعاد تغییر میکند؟
قطر مؤثر ابزار تغییر کرده و باید در نرمافزار اصلاح شود.
MDF مخصوص رنگ تفاوت دارد؟
بله. ساختار یکنواختتر و پایداری لبه میتواند کیفیت ابزار و رنگ را بهتر کند.
MEWOODتولید و CNCجلوگیری از لبپریدگی MDF
این محتوا برای وبسایت شرکت میارچوب کلار با نام تجاری MEWOOD تهیه شده است. مشخصات فنی نهایی هر پروژه باید براساس اندازهگیری، دیتاشیت متریال و شرایط واقعی اجرا تأیید شود.
درباره پروژهتان با میوود گفتوگو کنید.
درخواست مشاوره ←
گفتوگوی خوانندگان
اولین دیدگاه را ثبت کنید
دیدگاهها پس از بررسی مدیر سایت نمایش داده میشوند.برای ثبت دیدگاه وارد شوید
ثبتنام باعث میشود بتوانید دیدگاه، امتیاز و رأی خود را مدیریت کنید.
ثبتنامورود به حساب