MEWOOD / JOURNAL
میز جلو مبلی پارامتریک؛ طراحی، CNC، اتصال و مونتاژ
مقالهای جامع درباره طراحی پارامتریک میز جلو مبلی، استفاده از فناوری CNC در برش و شکلدهی قطعات، روشهای اتصال دقیق و نکات مهم در مونتاژ نهایی میز برای دستیابی به محصولی مقاوم و زیبا ارائه میدهد.
محصولات پارامتریک و طراحی دیجیتال
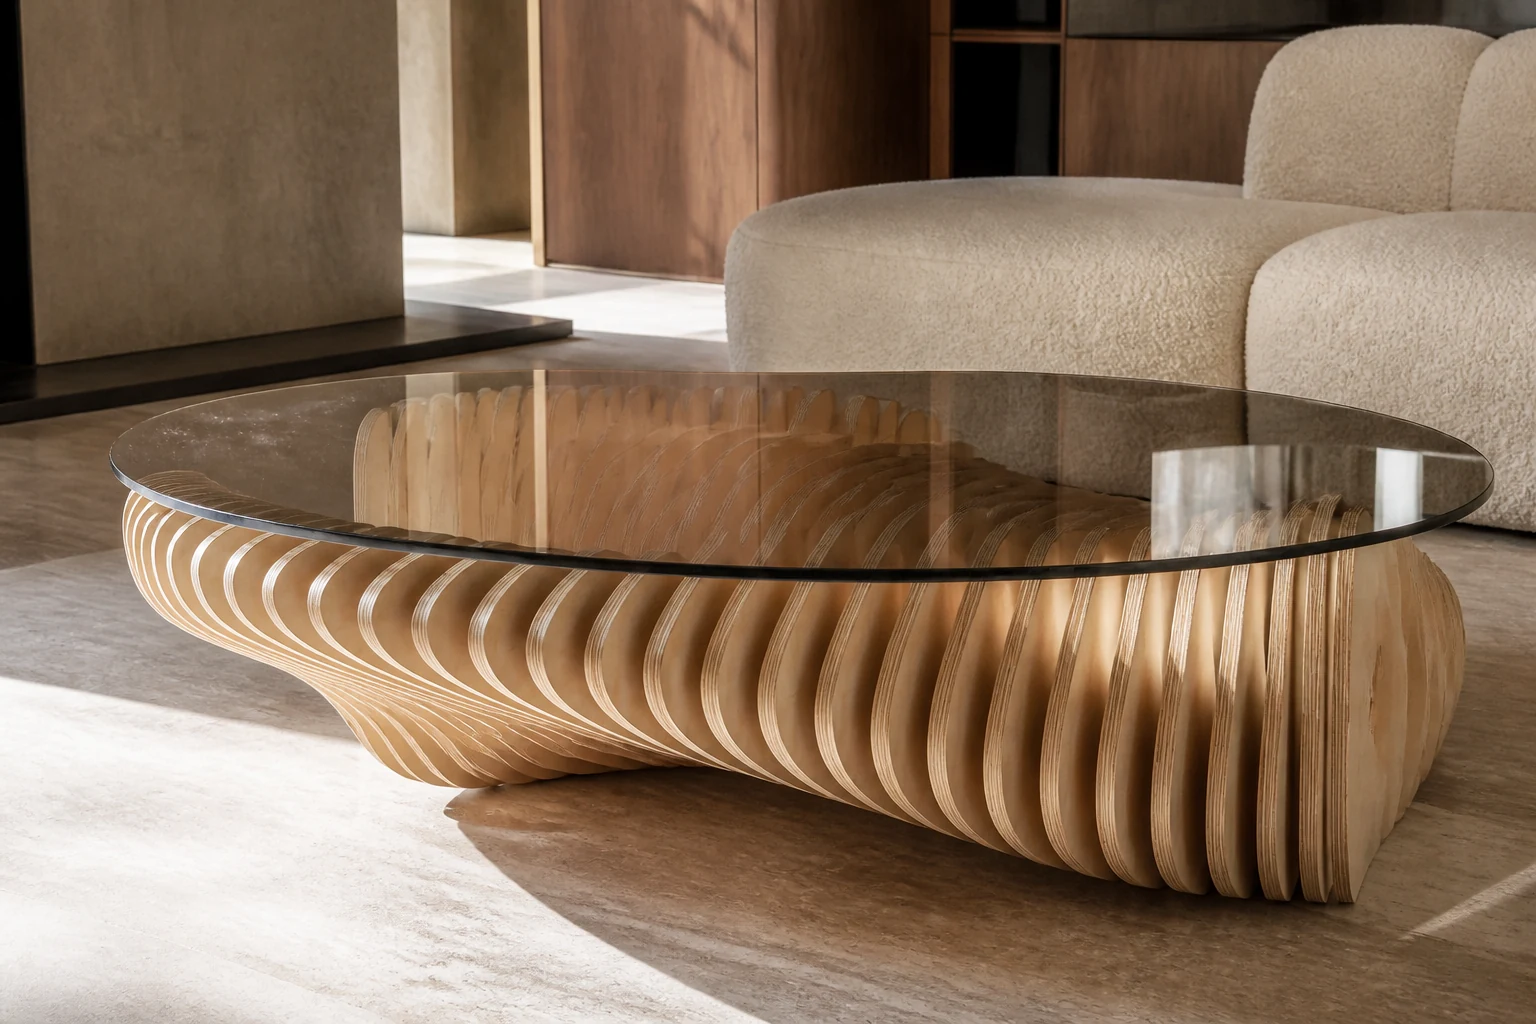
طراحی و ساخت میز جلو مبلی پارامتریک؛ از فرم الگوریتمی تا فایل CNC و مونتاژ
برای ساخت میز پارامتریک، فرم باید از ابتدا با ضخامت ورق، فاصله لایهها، اتصال، مسیر ابزار، Nesting، پرداخت لبه، حمل و مونتاژ هماهنگ شود.
فرم پارامتریک زمانی موفق است که ساخت، استحکام و کاربری همزمان حل شوند.
فهرست مطالب
- پاسخ سریع
- تعریف پارامترها قبل از فرم
- Slice-Based Furniture چیست؟
- MDF یا پلایوود؟
- طراحی اتصال
- استحکام و پایداری
- Nesting و مصرف ورق
- مسیر ابزار و کیفیت لبه
- تلرانس و اثر پوشش نهایی
- شمارهگذاری و مونتاژ
- حمل و نصب
- کنترل کیفیت
- نقش MEWOOD در پروژه
- بهینهسازی فرم برای هزینه واقعی
- نمونهسازی و تأیید قبل از تولید
- تحویل فایل به کارگاه
پاسخ سریع
میز جلو مبلی پارامتریک زمانی حرفهای است که فرم الگوریتمی آن مستقیماً به منطق ساخت تبدیل شود. یعنی پارامترهای طراحی فقط طول و عرض نیستند؛ ضخامت ورق، تعداد Slice، فاصله لایهها، قطر اتصال، شعاع گوشه، جهت بافت، ابزار CNC، محدودیت ورق و حتی مسیر حمل باید بخشی از مدل باشند. خروجی زیبا بدون این دادهها هنوز یک کانسپت است، نه محصول آماده تولید.
در یک جریان کاری درست، خروجی مدل سهبعدی به لیست قطعات، نقشه مونتاژ، Nesting و فایل ماشینکاری متصل میشود. پژوهشهای جدید در صنعت مبلمان نشان میدهند که همین پیوند میان پارامترسازی و ساخت دیجیتال میتواند BOM، G-code و چیدمان قطعات روی ورق را خودکار کند و زمان تبدیل طرح به محصول را کاهش دهد.
تعریف پارامترها قبل از فرم
پروژه را با پارامترهای عملکردی شروع کنید: طول سطح میز، عرض، ارتفاع، فضای آزاد پا در صورت نیاز، حداکثر وزن، محدوده لبه قابل لمس و مسیر دسترسی در فضا. سپس پارامترهای ساخت مانند ضخامت ورق، فاصله لایهها، تعداد مقاطع و حداقل شعاع داخلی تعریف میشوند. این ترتیب باعث میشود فرم از ابتدا در محدوده قابل ساخت رشد کند.
اگر ابتدا یک فرم آزاد پیچیده ساخته شود و بعد تلاش کنیم آن را به ورق تبدیل کنیم، معمولاً تعداد قطعات یا طول مسیر CNC بیدلیل زیاد میشود. طراحی پارامتریک ارزشمند است چون اجازه میدهد فرم و ساخت همزمان تغییر کنند؛ مثلاً با تغییر فاصله Slice میتوان وزن، هزینه، شفافیت بصری و تعداد اتصالات را کنترل کرد.
Slice-Based Furniture چیست؟
در روش Slice-Based، حجم سهبعدی با مجموعهای از صفحات یا مقاطع دوبعدی ساخته میشود. هر Slice از ورق تخت برش میخورد و در موقعیت مشخص مونتاژ میشود. این روش برای CNC سهمحور بسیار مناسب است چون اکثر قطعات دوبعدیاند و میتوان مسیر ابزار را بهصورت مستقیم از پروفیل قطعه استخراج کرد.
چالش اصلی این است که هر Slice باید هویت مشخص داشته باشد. ترتیب شمارهگذاری، جهت جلو و عقب، محل سوراخ اتصال و فاصلهگذارها باید از مدل تولید شوند. اگر اپراتور مجبور شود قطعات مشابه را با چشم تشخیص دهد، احتمال خطای مونتاژ بالا میرود و زمان کنترل کارگاه افزایش پیدا میکند.
جزئیات لایهها و اتصال باید پیش از تولید در مدل پارامتریک تعریف شوند.
MDF یا پلایوود؟
MDF برای رنگ پوششی، سطح صاف و ماشینکاری یکنواخت گزینه خوبی است، اما در میزهای Slice-Based وزن قطعات زیاد میشود و تعداد لبههای خام بسیار بالا میرود. کیفیت لبه و زمان رنگکاری باید از ابتدا در برآورد هزینه باشد. اگر فاصله Sliceها کم باشد، سطح رنگکاری و سنباده میتواند چند برابر سطح قابل مشاهده در رندر شود.
پلایوود معمولاً نسبت استحکام به وزن خوبی دارد و لبه لایهلایه آن میتواند بخشی از ظاهر طراحی باشد. با این حال جهت روکش، کیفیت لایههای داخلی و احتمال لبپریدگی مهم است. هیچ متریالی صرفاً به دلیل زیبایی رندر انتخاب نمیشود؛ اتصال، دهانه باربر، روش پوشش و شرایط رطوبتی تعیینکنندهاند.
طراحی اتصال
در میزهای تکرارشونده، اتصال میتواند با میله رزوهدار عبوری، دوبل، پیچ مخفی، شیار و زبانه، صفحات فلزی یا ترکیبی از این روشها انجام شود. وظیفه اتصال فقط نگهداشتن قطعات کنار هم نیست؛ باید فاصله دقیق Sliceها را حفظ کند و مانع لغزش یا چرخش شود. در محصول قابل دمونتاژ، اتصال باید چند بار باز و بسته شدن را هم تحمل کند.
میله رزوهدار بدون فاصلهگذار دقیق میتواند باعث جمعشدن نامنظم صفحات شود. فاصلهگذار بیش از حد کوچک نیز سطح تماس را کاهش میدهد. بهتر است اتصال در مدل پارامتریک تعریف شود تا با تغییر ضخامت یا تعداد Slice، سوراخها، طول میله و تعداد فاصلهگذارها خودکار بهروزرسانی شوند.
معیار | پرسش کنترل | اثر |
|---|---|---|
ابعاد/ظرفیت | اعداد واقعی و دیتاشیت مشخص است؟ | کاهش خطای انتخاب |
متریال/یراق | مدل دقیق و سازگاری تأیید شده؟ | دوام و عملکرد |
تولید | ماشینکاری و تلرانس بررسی شده؟ | کاهش دوبارهکاری |
نگهداری | سرویس و نظافت قابل انجام است؟ | هزینه چرخه عمر |
استحکام و پایداری
فرم موجدار لزوماً پایدار نیست. سطح پایه، مرکز ثقل و مقاومت در برابر واژگونی باید بررسی شوند. اگر بخش باریک میز فقط چند Slice نازک داشته باشد، فشار جانبی میتواند پیچش ایجاد کند. ساخت یک پروتوتایپ مقیاس یا تحلیل ساده سازه میتواند نقاط ضعف را پیش از تولید نهایی مشخص کند.
سطح رویی نیز باید دهانه کافی داشته باشد. اگر صفحه رویی از همان لایهها ساخته میشود، فاصله بین مقاطع نباید باعث افتادن اجسام کوچک یا ناراحتی در استفاده شود. گاهی افزودن یک صفحه شفاف، یکپارچه یا لایه تقویتی روی سازه پارامتریک، عملکرد را بهتر میکند بدون اینکه فرم اصلی از بین برود.
Nesting و مصرف ورق
پس از تبدیل Sliceها به قطعات دوبعدی، الگوریتم Nesting باید با محدودیت جهت بافت و امکان چرخش هر قطعه کار کند. مقاله 2025 درباره اتوماسیون طراحی مبلمان نشان میدهد که خروجی Nesting میتواند همزمان با G-code و BOM از همان مدل تولید شود. این یکپارچگی جلوی اختلاف نسخه طراحی و نسخه تولید را میگیرد.
هدف فقط بیشترین درصد استفاده از ورق نیست. چیدمان بیش از حد فشرده ممکن است فضای نگهدارنده قطعه یا فاصله امن ابزار را کم کند. قطعات بلند و باریک باید طوری چیده شوند که بعد از برش حرکت نکنند. سیاست Nesting باید با ماشین، Vacuum، Tab و ترتیب برش هماهنگ باشد.
مسیر ابزار و کیفیت لبه
قطعه پارامتریک معمولاً لبه نمایان زیادی دارد، بنابراین کیفیت مسیر ابزار مستقیم روی هزینه سنباده و رنگ اثر میگذارد. جهت برش، نوع فرز، سرعت پیشروی و ورود و خروج ابزار باید تست شوند. مقاله MEWOOD درباره لبپریدگی MDF میتواند برای این مرحله بهعنوان مرجع داخلی استفاده شود و به تفکیک عیب ماشینکاری از عیب متریال کمک کند.
اگر لبه قرار است رنگ شود، شعاعهای داخلی خیلی کوچک یا شیارهای باریک ممکن است برای سنبادهکاری و پاشش مناسب نباشند. طراحی برای تولید یعنی هندسهای انتخاب شود که ابزار و دست انسان بتوانند آن را با کیفیت تکرارپذیر تکمیل کنند. سطحی که قابل دسترسی نیست، در مرحله رنگ به نقطه ضعف تبدیل میشود.
تلرانس و اثر پوشش نهایی
مدل سهبعدی معمولاً ضخامت اسمی ورق را استفاده میکند، اما ضخامت واقعی میتواند کمی متفاوت باشد. علاوه بر آن، آستر و رنگ روی لبه و سطح ضخامت اضافه میکنند. اگر اتصال فشاری یا شیار دقیق باشد، این تفاوت میتواند مونتاژ را دشوار کند. به همین دلیل نمونه واقعی از متریال و پوشش قبل از تثبیت تلرانس مفید است.
در محصول Slice-Based، خطای کوچک در هر فاصله اگر در دهها لایه تکرار شود میتواند طول نهایی را تغییر دهد. مدل باید مشخص کند کدام ابعاد تجمعیاند و کدام قطعات نقش مرجع مونتاژ دارند. فیکسچر کارگاهی برای حفظ فاصله و راستا بسیار ارزشمند است.
شمارهگذاری و مونتاژ
هر قطعه باید کد یکتا داشته باشد. این کد میتواند روی لیبل، QR یا یک حک کمعمق در ناحیه پنهان قرار گیرد. فایل مونتاژ باید ترتیب Sliceها، جهت نصب و محل فاصلهگذار را نشان دهد. پژوهشهای Digital Customization نیز بر تولید خودکار دستور مونتاژ و BOM از مدل پارامتریک تأکید میکنند.
مونتاژ آزمایشی قبل از رنگ میتواند خطاهای سوراخ و اتصال را آشکار کند. سپس قطعات باز میشوند، پرداخت میشوند و با همان ترتیب مونتاژ نهایی انجام میشود. اگر رنگ ضخامت قابل توجهی اضافه میکند، تلرانس اتصال باید پیش از تولید لحاظ شود و محل تماس قطعات در مرحله رنگ کنترل گردد.
حمل و نصب
یک میز پارامتریک زیبا ممکن است بسیار سنگین یا بزرگ باشد. در مدل باید ابعاد آسانسور، راهرو و در ورودی در نظر گرفته شود. اگر محصول قابل دمونتاژ طراحی شود، بستهبندی و نصب سادهتر میشود؛ اما اتصال باید برای چند بار باز و بسته شدن مناسب باشد و قطعات حساس در حمل آسیب نبینند.
در پروژه تجاری، زمان مونتاژ در محل نیز هزینه است. گاهی بهتر است میز به چند ماژول مونتاژشده تقسیم شود که در محل به هم قفل شوند. این تصمیم باید قبل از Nesting گرفته شود، چون مرز ماژولها روی اتصال، شمارهگذاری و بستهبندی اثر میگذارد.
کنترل کیفیت
کنترل کیفیت باید از فایل شروع شود: بستهشدن Curveها، عدم همپوشانی مسیرها، نبود قطعه تکراری و تطابق ضخامت با متریال. بعد از CNC، ابعاد قطعات نمونه، کیفیت لبه و محل سوراخها کنترل میشود. در مونتاژ اولیه نیز راستا، لقزدن، واژگونی و سطح قابل استفاده بررسی میشوند.
بعد از رنگ یا پوشش، اختلاف براقیت بین لبهها، نشست رنگ و آسیب محل اتصال بررسی شود. محصول نهایی باید روی سطح واقعی تست شود و هر چهار نقطه تماس آن پایدار باشند. اگر میز فقط در رندر پایدار باشد، طراحی هنوز کامل نیست.
نقش MEWOOD در پروژه
در پروژه پارامتریک، ارزش اصلی فقط تولید یک فرم خاص نیست؛ تبدیل آن به محصولی است که قابل قیمتگذاری، ماشینکاری، کنترل کیفیت و نصب باشد. MEWOOD میتواند طراحی را با محدودیت ورق، CNC، اتصال، رنگ و حمل هماهنگ کند تا فایل طراحی و فایل تولید یک منطق مشترک داشته باشند.
برای شروع همکاری، مدل سهبعدی یا ایده اولیه، ابعاد نهایی فضا، کاربرد، متریال ترجیحی و محدودیت حمل را ارائه دهید. سپس پارامترهای ساخت و خروجی تولید همزمان با فرم توسعه داده میشوند و قبل از تولید نهایی امکان ساخت نمونه یا قطعه تست وجود دارد.
بهینهسازی فرم برای هزینه واقعی
در طراحی پارامتریک، هر تغییر هندسی باید بتواند اثر خود را بر تعداد قطعات، طول برش، سطح سنباده و وزن نشان دهد. دو فرم با ظاهر نزدیک ممکن است از نظر هزینه تولید کاملاً متفاوت باشند. کاهش چند Slice در ناحیهای که نقش سازهای یا بصری کمی دارد میتواند زمان CNC و رنگ را بدون افت محسوس کیفیت کم کند.
بهتر است چند Variant از یک فرم با پارامترهای مختلف تولید و از نظر مصرف ورق، تعداد اتصال و زمان مونتاژ مقایسه شوند. انتخاب نهایی فقط بر اساس رندر انجام نشود؛ یک شاخص ساده هزینه و ساختپذیری در کنار تصویر میتواند تصمیم طراح و کارفرما را منطقیتر کند.
نمونهسازی و تأیید قبل از تولید
پروتوتایپ میتواند مقیاس کوچک یا بخشی از اتصال در مقیاس واقعی باشد. هدف آن بررسی زیبایی نیست؛ باید تلرانس، زاویه لبه، فاصله Slice، روش سنباده و استحکام اتصال را آشکار کند. برای فرمهای جدید، یک نمونه اتصال واقعی اغلب از چند ساعت اصلاح فایل در پایان پروژه جلوگیری میکند.
پس از تأیید نمونه، پارامترهای ساخت مانند ضخامت واقعی ورق، قطر سوراخ و فاصلهگذار باید در نسخه تولید قفل شوند. تغییر این اعداد بعد از Nesting یا تولید بخشی از قطعات میتواند زنجیرهای از ناسازگاری ایجاد کند.
تحویل فایل به کارگاه
بسته تولید باید نسخه مشخص و تاریخدار داشته باشد و شامل DXF یا فرمت ماشینکاری تأییدشده، لیست قطعات، ضخامت و متریال، جهت بافت، تعداد، کد هر Slice، نقشه اتصال و ترتیب مونتاژ باشد. نامگذاری نامنظم فایلها یکی از منابع خطای تولید است.
اپراتور باید بداند کدام قطعات اجازه چرخش در Nesting دارند و کدام قطعات به جهت بافت وابستهاند. هر تغییر کارگاهی که روی فرم یا اتصال اثر میگذارد باید به مدل مرجع برگردد تا نسخه دیجیتال و محصول واقعی از هم جدا نشوند.
پرسشهای متداول
میز پارامتریک حتماً با CNC ساخته میشود؟
خیر، اما CNC برای قطعات Slice-Based دوبعدی دقت و تکرارپذیری بالایی فراهم میکند.
MDF بهتر است یا پلایوود؟
به ظاهر، وزن، استحکام، رنگ و نوع اتصال بستگی دارد؛ هیچ گزینهای برای همه پروژهها برتر نیست.
Nesting چه نقشی دارد؟
قطعات دوبعدی را روی ورق چیدمان میکند تا مصرف متریال و مسیر تولید بهینه شود.
چرا شمارهگذاری قطعات مهم است؟
Sliceها اغلب شبیه هماند و بدون کد یکتا احتمال جابهجایی در مونتاژ زیاد میشود.
آیا فرم پارامتریک میتواند قابل دمونتاژ باشد؟
بله، اگر اتصال و ماژولبندی از ابتدا برای باز و بستهشدن طراحی شده باشد.
بررسی پروژه با MEWOOD
اگر مدل سهبعدی یا ایده یک محصول پارامتریک دارید، ابعاد، کاربرد، متریال و محدودیت حمل را ارسال کنید تا ساختپذیری، CNC، اتصال و Nesting بررسی شود.
منابع بررسیشده
- Fabrication-aware Design for Furniture with Planar Pieces
- Automating Product Design and Fabrication Within the Furniture Industry
- Digital Customization for Product Design and Manufacturing
لینکهای داخلی واقعی
درباره پروژهتان با میوود گفتوگو کنید.
درخواست مشاوره ←
گفتوگوی خوانندگان
اولین دیدگاه را ثبت کنید
دیدگاهها پس از بررسی مدیر سایت نمایش داده میشوند.برای ثبت دیدگاه وارد شوید
ثبتنام باعث میشود بتوانید دیدگاه، امتیاز و رأی خود را مدیریت کنید.
ثبتنامورود به حساب